Arıza rehberi
Kıyma Makinesi Eti Eziyor
Kıyma makinesinin eti kesmek yerine ezmesinin yaygın nedenlerinden biri bıçak–ayna ikilisinin körelmesi veya birbirine tam oturmamasıdır. Ürün sıcaklığının yüksek olması, aynanın tıkanması ve helezonun aşınması da aynı belirtiyi üretir. Yalnız bıçağı değiştirmek çoğu durumda yetmez; bıçak ve ayna birlikte, takım olarak değerlendirilmelidir.
Belirtiler
- Kıyma yerine macun kıvamında, yapışkan bir çıktı geliyor
- Ürün gözle görülür şekilde ısınıyor, çıkışta buğu oluşuyor
- Yağ ile et ayrışıyor; çıkışta beyaz, sıvanmış bir tabaka var
- Aynı miktarı çekmek eskisinden belirgin şekilde uzun sürüyor
- Motor zorlanıyor, ses kalınlaşıyor
Olası nedenler
- Bıçak körelmiş
- Körelmiş bıçak eti kesmez, ayna deliklerinden zorla iter. Kesme yerine ezme başlar, sürtünme ısı üretir, yağ yumuşar ve karışım macunlaşır. Kesme kalitesinin yavaş yavaş düşmesi bu arızanın ilk işaretidir.
- Ayna yüzeyi aşınmış veya çukurlaşmış
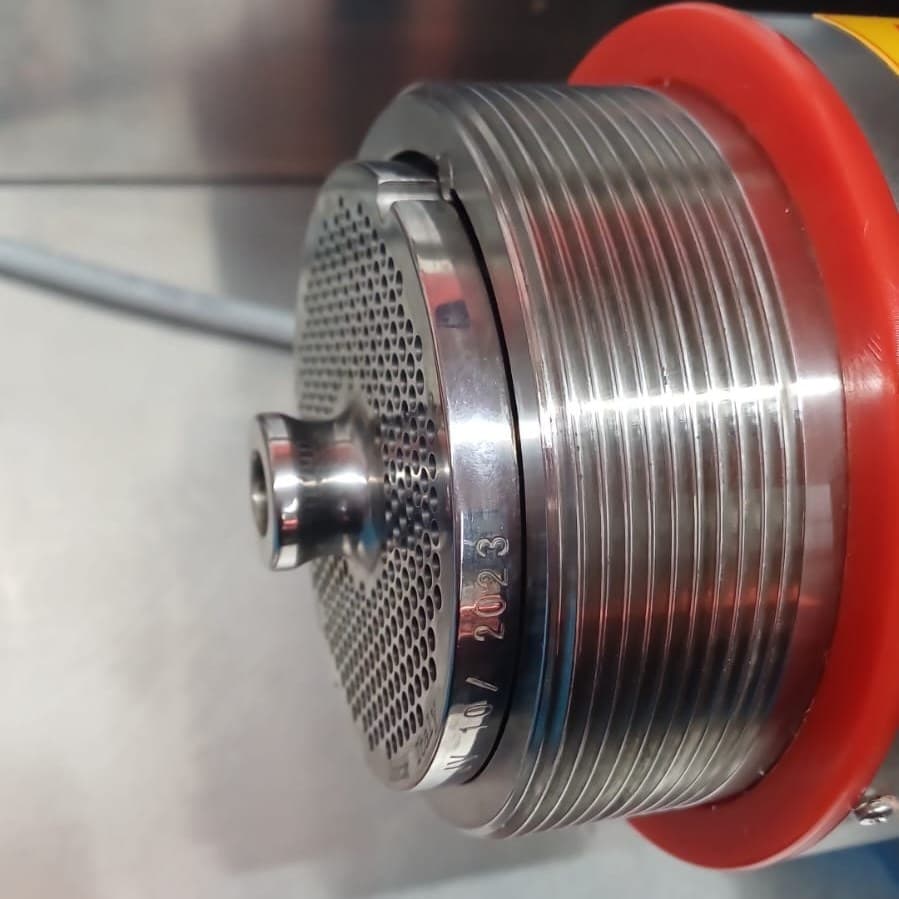
- Bıçak ile aynanın temas eden yüzeyleri düzlem olmalıdır; bu temas kesmenin normal çalışma prensibidir. Ayna yüzeyi zamanla çukurlaşır, arada çok küçük bir boşluk kalır ve bıçak kesme yapamaz. Yeni bıçak eski aynaya takıldığında sorun sıklıkla devam eder.
- Bıçak ters takılmış
- Bıçağın kesici yüzü aynaya bakmalıdır. Ters takılan bıçak dönse de kesmez. Temizlik sonrası montajda sık yapılan hatadır ve parça değiştirmeden düzelir.
- Sıkma bileziği doğru montaj sıkılığında değil
- Fazla gevşek montajda bıçak aynaya temas edemez, arada boşluk kalır. Aşırı sıkmada ise sürtünme ve ısı artar, takım hızla aşınır. Sıkma yöntemi modele göre değişir: bazı makinelerde yalnız el sıkılığı, bazılarında ayar halkası veya üreticiye özgü bir sistem vardır. Kılavuzda ne yazıyorsa o uygulanır; bileziği zorlamayın.
- Ürün sıcaklığı uygun değil
- Isınmış üründe yağ yumuşar ve kesilmek yerine sıvanır. Et soğuk tutulmalıdır. Temperlenmiş donuk ürün yalnızca makinenin üretici kılavuzu izin veriyorsa ve belirtilen sıcaklık, parça boyutu ve kapasite sınırlarında işlenir — her kıyma makinesi donuk ürün çekemez.
- Ayna delikleri yağ ve bağ dokusuyla tıkanmış
- Tıkalı deliklerden geçemeyen ürün basınç altında ezilir. Kirin bir kısmı gözle görünmez; deliklere ışık tutulduğunda anlaşılır.
- Helezon aşınmış
- Kanat kenarları aşınan helezon ürünü aynaya yeterli basınçla itemez. Genellikle takım değişimine rağmen düzelmeyen durumlarda sıra buraya gelir.
- Ayna deliği ürüne uygun değil
- Yağlı ürünlerde çok ince delikli ayna kullanmak sıvanmaya yol açar. Yağlı ürünlerde daha kalın, yağsız ürünlerde daha ince delik tercih edilir.
Kendiniz güvenle kontrol edebilirsiniz
- Makineyi durdurun ve enerjisini yukarıdaki uyarıya göre ayırın.
- Bıçak ve aynayı çıkarın.
- Bıçağın kesici yüzünün aynaya baktığını doğrulayın.
- Bıçak ağzını gözle inceleyin: parlak, yuvarlanmış kenar körelme işaretidir.
- Aynayı düz bir yüzeye koyup ışığa tutun; arada boşluk görünüyorsa yüzey düzlemini kaybetmiştir.
- Ayna deliklerini fırçayla temizleyip ışığa tutarak tıkanıklık kalmadığını doğrulayın.
- Montajı kılavuzun tarif ettiği yöntemle yapın; sıkma bileziğini zorlamayın.
- Ürünü kılavuzun izin verdiği sıcaklığa getirip aynı takımla deneyin — sorun kalkarsa neden takım değil, ürün sıcaklığıdır.
Makineyi durdurun, çalıştırmayı sürdürmeyin
- Motor zorlanıyor, ses kalınlaşıyor veya yanık kokusu geliyor
- Gövde sıcaklığı normal çalışma alışkanlığının belirgin dışına çıkmış
- Boğazdan anormal sürtünme veya metal kazıma sesi geliyor
- Kıymada metal parçacık şüphesi var; bu durumda ürünü kullanmayın ve makineyi çalıştırmayın
Serviste yapılan kontroller
Aşağıdaki işlemler yetkin teknisyen tarafından, makinenin enerjisi kesilerek yapılır.
- 01Bıçak ve ayna takım olarak değerlendirilir; ikisi de aynı anda kontrol edilir.
- 02Ayna yüzeyi düzlem kontrolünden geçirilir; düzeltilebilir durumdaysa taşlanır, değilse değiştirilir.
- 03Bıçak bilenir veya değiştirilir; körelme tekrarlıyorsa nedeni araştırılır.
- 04Helezon ve boğaz aşınması ölçülür.
- 05Sıkma sistemi (bilezik, varsa ayar halkası veya baskı yayı) modele göre kontrol edilir.
- 06Yüklü akım ölçülür ve etiket değeriyle karşılaştırılır.
- 07Onarım sonrası gerçek ürünle çekim testi yapılır, çıktı kıvamı ve motor yükü kaydedilir.
İlgili parçalar
| Bıçak | Aynayla eşleşen ölçüde olmalıdır. Bıçak ve ayna takım olarak kullanılır; farklı üreticilerin parçalarını karıştırmak kesme temasını bozabilir. |
|---|---|
| Ayna (delikli plaka) | Delik çapı ürüne göre seçilir. Yüzeyin düzlemi, delik çapından daha belirleyicidir. |
| Helezon | Kanat kenarı aşınması, takım değişimine rağmen düzelmeyen ezme şikâyetlerinin nedeni olabilir. |
| Baskı yayı | Her modelde bulunmaz. Bulunan modellerde yay yorulduğunda bıçak aynaya sabit baskı uygulayamaz ve belirti aralıklı ortaya çıkar. |
Benzer arıza için servis isteyin
Makinenin marka–model etiketini, kullandığınız ayna delik çapını ve çıkan ürünün fotoğrafını veya kısa videosunu gönderin; servis ön incelemesi yapalım.
- Teknik kontrol:
- Arif Ohrili · Teknik Servis Uzmanı
- İnceleme:
- 2026-08-01
- Yayın:
- 2026-08-01
- Son güncelleme:
- 2026-08-01
Ohrili Makina bünyesinde endüstriyel kıyma, vakum paketleme ve tabak kapatma makinelerinde arıza tespiti, mekanik ve elektrik onarımı ile periyodik bakım yürütür. Bu sayfadaki teknik içeriği kontrol etmiştir.
Kullanılan kaynaklar
- BIRO (ABD) — 6642 kıyma makinesi kullanım ve bakım kılavuzu
- Hobart (ABD) — 4146 / 4732 kıyma makinesi kılavuzları — temperlenmiş ürün sınırları
- Kolbe (Almanya) — Kıyma makinesi kataloğu — ürün sıcaklığı ve performans verileri
- NIOSH (ABD) — Et kıyma makinesi kaynaklı uzuv kaybı vaka raporu — enerji ayırma
- HSE (Birleşik Krallık) — Makine güvenliği ve enerji ayırma rehberi